 Bize Ulaşın
 Dil
Rejenerasyon fanı Ürün Adı Hava hacmi Hepsi bir arada ...
See Details
Aynı çimento fırını kuyruk gazı hattında bulunan, her ikisi de yaklaşık 150.000 m3/saat ve 350 derece C sıcaklıktaki iki santrifüj fan, çok farklı bakım geçmişlerine sahip olabilir: bir pervane beş ay sonra değiştirilir, diğeri ise üç yıl çalışır. Muhafazalar benzer, rulmanlar aynı markadan geliyor ve motorlar eşleşiyor. Fark, tekerleğin içinde, bıçak profilinde, kalınlığında, göbeğe ve arka plakaya kaynaklanma yönteminde ve yapıldığı malzemede yatmaktadır.
Bu, alıcıların sürekli sorduğu bir sorunun kısa cevabıdır: Santrifüj fanın hangi parçası teknik özellikleri taşımalıdır? Bıçaklar onu taşıyor. Muhafaza göstergesi, boya sistemi ve rulman markası, saygın tedarikçiler arasında büyük ölçüde değiştirilebilir. Kanat geometrisi gerçekte elde ettiğiniz fan eğrisini belirler; kanat malzemesi ve kalınlığı ise bu eğrinin toz, ısı ve aşındırıcı gaz altında ne kadar süre dayanacağını belirler. Veri sayfasında doğru görünen bir fan, pervanesi farklı bir görev için seçilmişse yine de yanlış makine olabilir.
Santrifüj fan kanatları dört çalışma ailesine ayrılır ve seçim hatalarının çoğu bunların karıştırılmasından kaynaklanır.
| Bıçak profili | Tipik verimlilik | Basınç kapasitesi | Toz toleransı | Tipik görev |
|---|---|---|---|---|
| İleriye eğimli çoklu kanat | %55-65 | Düşük hızda yüksek | Düşük | Temiz tazeleme havası, kompakt üniteler |
| Geriye kavisli, tek kalınlık | %75-85 | Orta ila yüksek | Orta | Kazan FD ve ID fanları, genel egzoz |
| Geriye kavisli kanat profili | %80-88 | Orta ila yüksek | Düşük | Temiz proses havası, düşük gürültülü kurulumlar |
| Radyal ve radyal uçlu | %60-72 | Orta | Yüksek | Fırın egzozu, aşındırıcı toz, sıcak gaz |
Bir tesisin kirli bir işte daha fazla basınca ihtiyacı olduğunda pratik cevap genellikle farklı bir kanat ailesi değil, aynı kanadın daha güçlü bir versiyonudur: daha kalın kanatlar, daha ağır bir şaft ve daha yüksek hız için baştan tasarlanmış bir pervane.
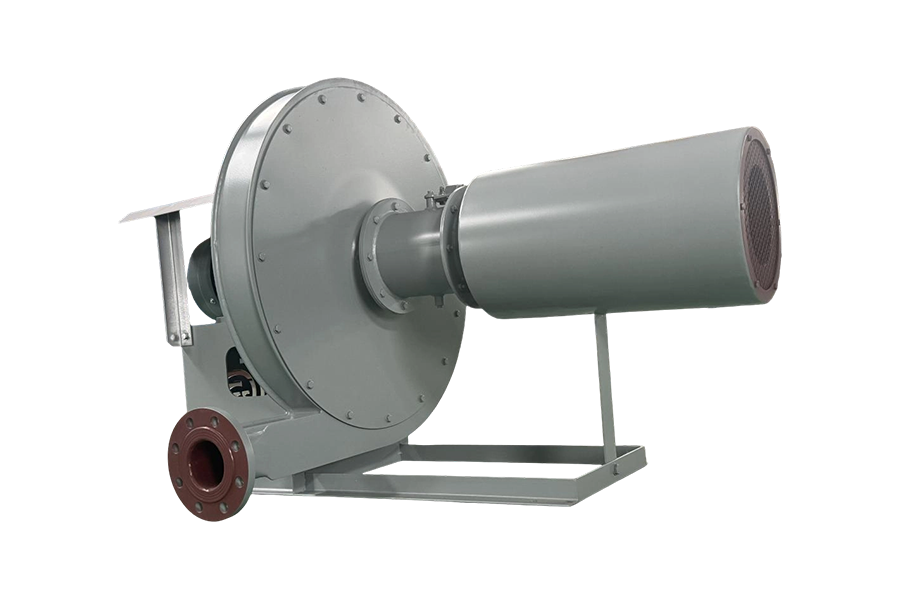 Özel 8-09 9-12 9-19 9-26 Yüksek Basınçlı Santrifüj Üfleyiciler Kupollar, fırınlar, demirhaneler ve brülörler için özelleştirilmiş hava beslemesi için doğrudan, kasnak veya kaplin tahrik seçeneklerine sahip dört adet yüksek basınçlı fan serisi. Ürünü Görüntüle →
Bıçağın ön kenarındaki aşındırıcı aşınma, kabaca parçacık darbe hızının küpüyle orantılıdır ve uç hızı, pervane çapı ve dönüş hızıyla birlikte artar. Uç hızının iki katına çıkarılması erozyonu kabaca sekiz kat artırır. Bu nedenle, fanı kısma veya kasıtlı olarak aşırı boyutlandırma yoluyla tasarım akışının çok altında çalıştırmak, tozlu hizmetlerde kötü bir alışkanlıktır ve pervane çapı da motor gücü kadar dikkati hak eder.
Malzeme seçimi bütçe sınırına değil gaza göre yapılır:
Termal büyüme insanları yakalayan detaydır. 20 derece C'de boyutsal olarak mükemmel olan bir kanat, eğer pervane ve gövde aynı boşluk varsayımıyla tasarlanmışsa, 450 derece C'de giriş konisini kirletebilir. Yüksek sıcaklık çarkları, çalışma sıcaklığında hesaplanan boşluklara ihtiyaç duyar ve şaft ile yatak düzeninin aynı genleşmeyi absorbe etmesi gerekir.
 350°C ila 800°C için Özel Yüksek Sıcaklık Santrifüj Fan 350°C ila 800°C servis için endüstriyel havalandırma fanı; yalıtımlı muhafaza fırınlara, kurutma ekipmanlarına, kazanlara, metalurjiye ve kimya endüstrilerine uygundur. Ürünü Görüntüle →
Bıçaklar, plakanın ortasına göre daha sık bağlantı noktalarında arızalanır. Distorsiyonu sınırlamak için kontrollü bir sırayla uygulanan bıçak-arka plaka bağlantısındaki sürekli köşe kaynağı, döngüsel termal hizmette punto kaynaklı veya perçinli bir montajdan daha uzun süre dayanır. Ağır hizmet tipi pervanelerde arka plaka genellikle her kanat kökünün altında lokal olarak kalınlaştırılır çünkü bükülme momentinin yoğunlaştığı yer burasıdır.
Denge bağlılığı takip eder. ISO 1940 G6.3 sınıfına göre dengelenmiş bir pervane sıradan endüstriyel görevler için kabul edilebilir; yüksek hızlı veya yüksek sıcaklıklı çarklar genellikle G2.5'te belirtilir ve denge, aşınma koruması takıldıktan sonra doğrulanır, daha önce değil. Uç açıklığı diğer sessiz değişkendir. Çok sıkıysa bıçak termal geçişler sırasında giriş konisine sürtünür; çok gevşektir ve devridaim birkaç verimlilik noktasına mal olur. Pervane çapının yüzde bir ile bir buçuk arası genel hizmet için çalışılabilir bir aralıktır; sıcaklığa ve aşındırıcılığa göre sıkılır veya açılır.
Tesis mühendisleri için pratik adım, muayene erişimi talep etmektir: kasa üzerinde cıvatalı bir muayene kapısı ve geometrinin izin verdiği durumlarda, bıçağın ön kenarında işaretlenmiş kalınlık ölçüm noktaları. Erozyon nadiren tekdüzedir ve hangi bölgenin en hızlı aşındığını bilmek, sürpriz bir arızayı planlı bir pervane değişimine dönüştürür.
Aynı tesis, tek bir sistemde tamamen farklı iki pervaneye ihtiyaç duyabilir. Bir kazanda, temiz ortam havasını idare eden bir cebri çekiş fanı ve benzer akışta sıcak, toz yüklü baca gazını işleyen bir indüksiyonlu çekiş fanı bulunur. FD fanı verimli, geriye doğru kavisli bir pervaneden faydalanır; ID fanı, verimlilik rakamı daha düşük olmasına rağmen, aşınma payı olan radyal uçlu bir tekerlekle daha iyi çalışır. Tam yayınlayan tedarikçiler endüstriyel santrifüj fan serisi genellikle çarkları endüstri görevine ve basınç sınıfına göre gruplandırır, bu da karşılaştırmanın yapılmasını kolaylaştırır.
Asidik veya klorür içeren gaz taşıyan akışlar için sınırlayıcı faktör aşınmadan ziyade korozyondur ve fiberle güçlendirilmiş plastik pervane, daha düşük ağırlıkta genellikle kaplamalı çelik pervaneden daha uzun ömürlüdür.
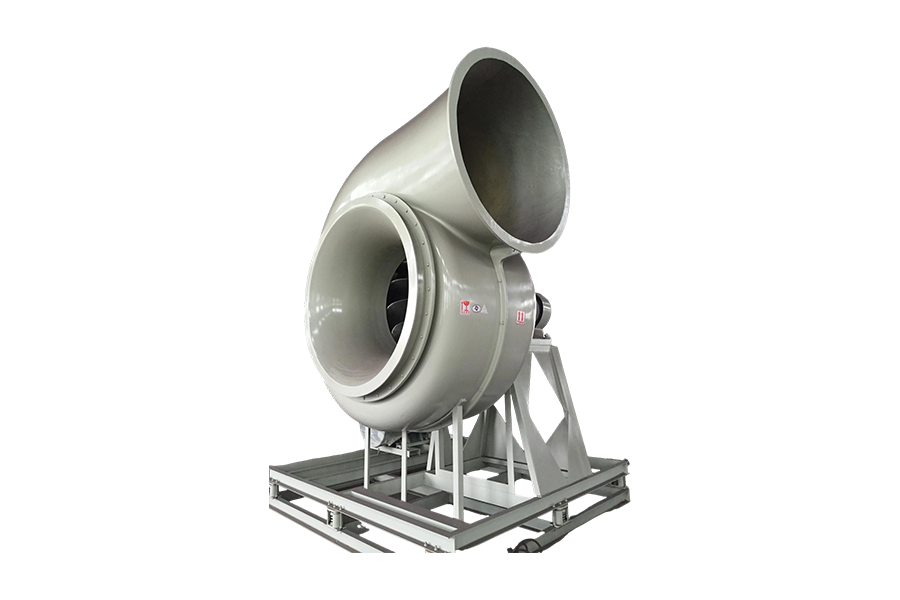 Özel FRP Korozyon Önleyici Fiberglas Santrifüj Fan Kimyasal, elektrokaplama, farmasötik ve atık gaz arıtma görevleri için düşük ağırlıklı, asidik veya klorür içeren gaz akışları için korozyona dayanıklı fiberglas fan. Ürünü Görüntüle →
Santrifüj fan için verilen teklif, yalnızca arkasındaki proses verileri kadar iyidir. Fiyat sormadan önce aşağıdakileri toplayın:
En yaygın spesifikasyon boşluğu yalnızca akış ve basıncın belirtilmesidir. Bu, kanat ömrünü, sıcaklığı ve parçacık yükünü belirleyen iki değişkeni göz ardı eder ve aynı isim plakasına sahip iki fanın hizmet sırasında farklı davranmasının nedeni budur. Yapılandırılmış bir inceleme kapasite, baskı ve malzeme seçimleri nasıl etkileşime girer? Görev noktanız için katalog sayfasından daha iyi bir başlangıç noktasıdır. Bıçağı doğru şekilde tuttuğunuzda, fanın geri kalanı genellikle onu takip eder.
E-posta adresiniz yayımlanmayacaktır. Zorunlu alanlar işaretlenmiştir*
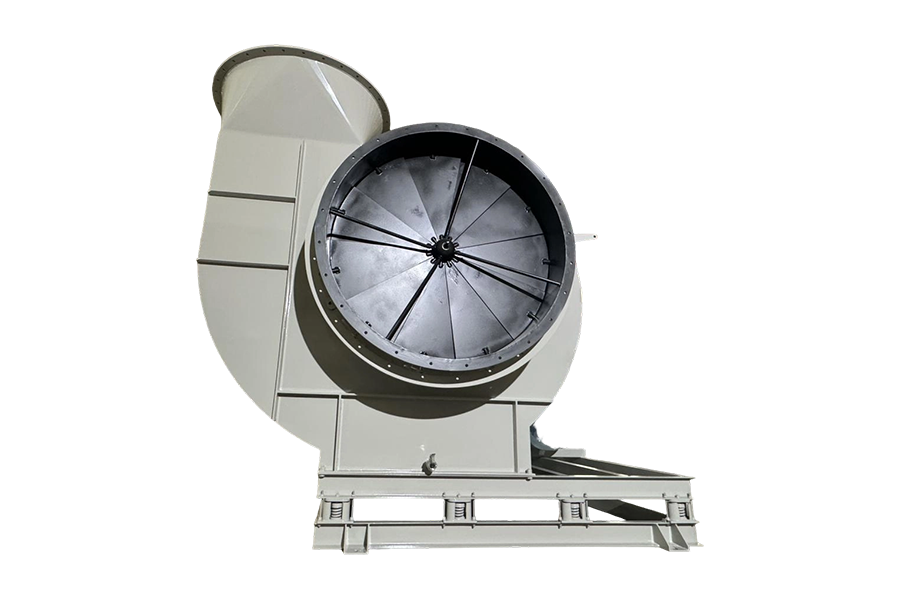
Rejenerasyon fanı Ürün Adı Hava hacmi Hepsi bir arada ...
See Details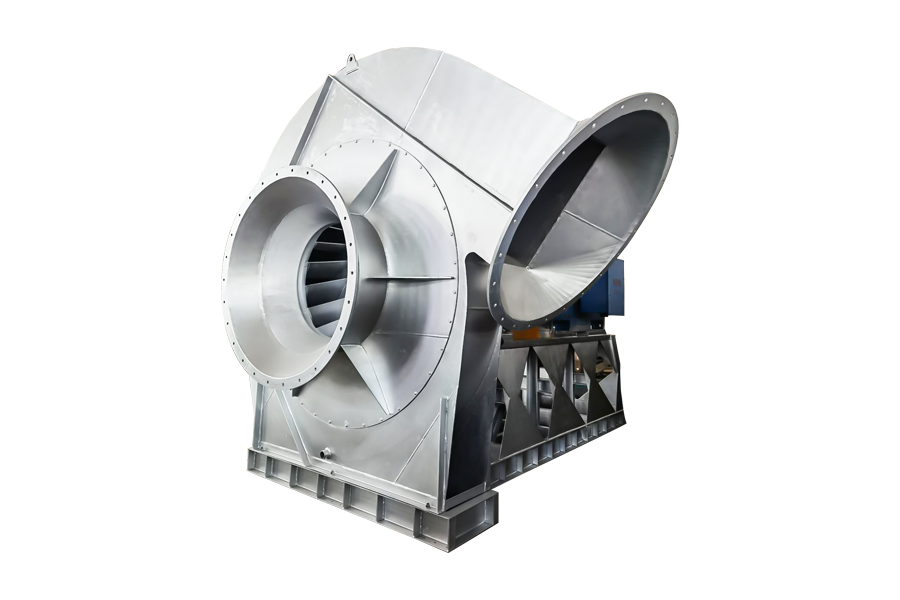
Kategori: Metalurji Sanayi - Kavurma Fırını Santrifüj Fanı egzoz fanı Ürü...
See Details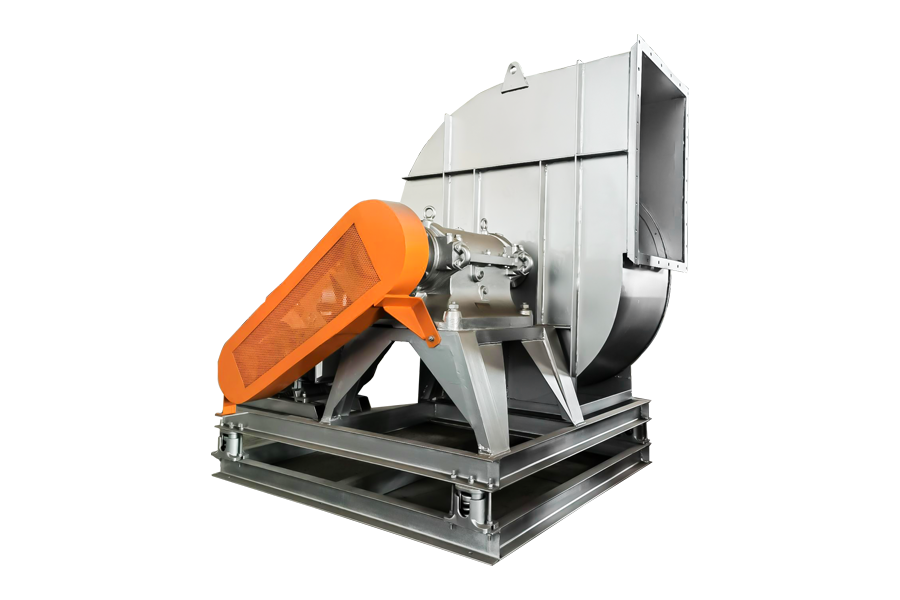
Kategori: Metalurji Sanayi - Kavurma Fırını Santrifüj Fanı Sirkülasyon fanı ...
See Details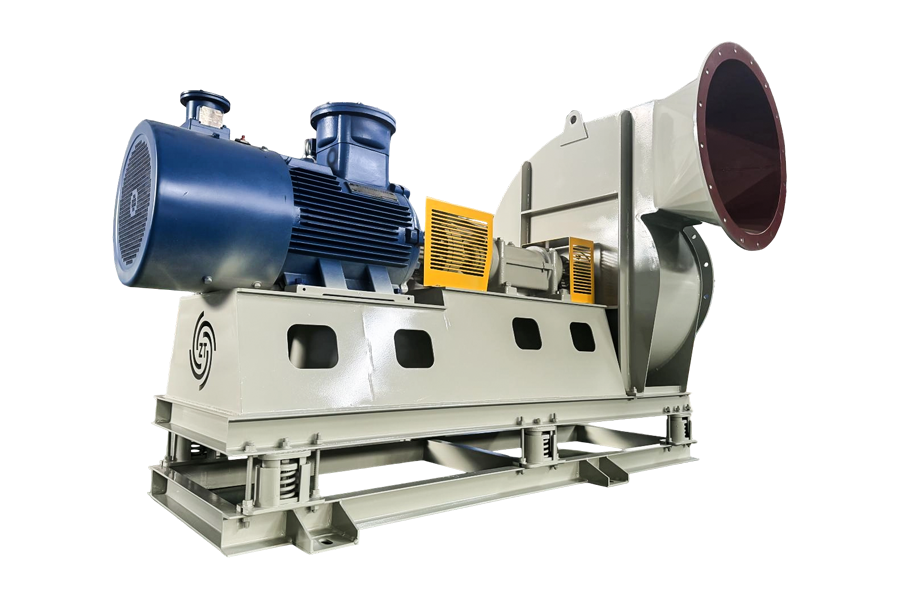
Oksijen takviyesi fanı Ürün Adı Hava hacmi Hepsi bir arada...
See Details
Kategori: Kazan Sistemi Santrifüj Fan Hava üfleyici Ürün Adı ...
See Details
Kategori: Kazan Sistemi Santrifüj Fan İndüksiyonlu çekiş fanı (emme fanı) ...
See DetailsMobile: +86-188 6157 1101
No.58 Wendong Yolu, Xushe Kasabası Sanayi Bölgesi, Yixing Şehri, Jiangsu Eyaleti, Çin
Telif hakkı © JIANGSU ZT FAN CO.,LTD. Tüm Hakları Saklıdır.
Paslanmaz Çelik Santrifüj Fan Üreticileri

+86-188 6157 1101
